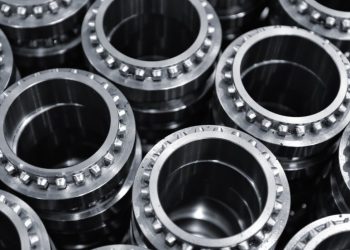
Деталь может выйти из строя не потому, что весь металл недостаточно прочный. Во многих механизмах основной износ сосредоточен лишь в тонком поверхностном слое: на зубьях колес, рабочих шейках валов, направляющих, штоках и других контактных зонах. Если увеличить твердость всего сечения, изделие иногда становится слишком хрупким. Поэтому в машиностроении широко применяют методы поверхностного упрочнения.
Почему поверхностный слой работает иначе
Во время трения именно наружная зона воспринимает контактное давление, абразивное воздействие и циклические нагрузки. Сердцевина при этом отвечает за общую прочность и способность детали воспринимать удар или изгиб.
Задача технолога - получить твердую износостойкую поверхность, не потеряв необходимые свойства основы. Для этого используют химико-термические процессы, при которых в металл диффундируют активные элементы и изменяют структуру наружного слоя.
Чем отличаются способы насыщения азотом
Азотирование основано на диффузионном насыщении поверхности азотом при повышенной температуре. Существуют различные варианты технологии, которые отличаются рабочей средой и способом активации процесса. Например, ионное азотирование стали реализуется в плазменной среде, тогда как газовый вариант использует азотсодержащую атмосферу.
Нельзя считать эти методы полностью взаимозаменяемыми. Выбор зависит от марки стали, геометрии изделия, необходимой глубины слоя, требований к твердости и доступного технологического оборудования.
Почему предварительная обработка имеет значение
Результат упрочнения формируется не только во время самого насыщения. До этого деталь должна получить подходящую структуру сердцевины. Для ряда сталей проводят предварительное улучшение, включающее закалку и высокий отпуск.
Механическую обработку также планируют заранее. После создания упрочненного слоя значительное снятие металла может удалить часть полученного слоя и свести эффект процесса к минимуму. Поэтому основные геометрические параметры формируют до насыщения, оставляя только те финишные операции, которые предусмотрены технологическим маршрутом.
Какие участки можно оставить без упрочнения
Не всегда азотированный слой нужен по всей поверхности. На детали могут быть резьбы, посадочные зоны или участки, которые по условиям сборки должны сохранить исходные свойства. Такие области защищают технологическими способами, чтобы ограничить насыщение.
Это особенно важно для сложных изделий, где разные зоны работают в разных условиях. Чем точнее определены рабочие поверхности, тем рациональнее можно построить процесс.
Что нужно знать перед выбором режима
В техническом задании следует указать марку стали, чертеж, размеры, исходную твердость, требуемую глубину упрочненного слоя и условия эксплуатации. Для контактных деталей полезна информация о характере нагрузки, скорости скольжения, наличии смазки и рабочей температуре.
Технологию поверхностного упрочнения нельзя выбирать только по максимальной твердости. Рабочий ресурс зависит от сочетания свойств слоя и сердцевины, качества предварительной подготовки и правильной последовательности операций. Именно комплексный подход позволяет повысить стойкость контактных поверхностей без неоправданного ухудшения поведения детали в целом.